Entwodiksyon
Nan ti motè - servo actuators, robo jwenti kondui, inite pwopilsyon UAV, ak motè men dexterous - efikasite se pa yon spesifikasyon ou negosye sou papye. Li se yon konsekans nan chak chwa materyèl nan kous la mayetik, ki gen ladan youn ki enjenyè pafwa neglije: epesè nan laminasyon yo asye Silisyòm nan nwayo a stator.
Gid sa a eksplike kijanSilisyòm epesè asyeafekte pèt fè, efikasite motè, ak tanperati opere nan motè kontra enfòmèl ant gwo vitès, ak ki jan yo chwazi ant 0.20 mm, 0.27 mm, ak 0.35 mm klas pou aplikasyon w lan.
1. Ki sa ki pèt fè ak poukisa li enpòtan nan ti motè
Pèt fè (yo rele tou pèt nwayo) se enèji ki gaye kòm chalè andedan nwayo a asye Silisyòm chak fwa sik jaden mayetik yo. Li gen de eleman:
- Pèt isterèz: enèji konsome pou reyaliye domèn mayetik chak sik. Pwopòsyonèl ak frekans ak fòs kouraj klas la.
- Eddy aktyèl pèt: kouran sikile pwovoke nan nwayo a pa koule a chanje. Pwopòsyonèl akarenan tou de epesè laminasyon ak frekans.
Nan gwo motè endistriyèl ki ba vitès kouri nan 50 Hz, pèt aktyèl eddy se jere menm ak laminasyon 0.50 mm. Nan ti motè gwo vitès - yon servo k ap vire nan 6,000 RPM, yon motè UAV nan 15,000 RPM, oswa yon motè men dexterous frameless ak 12 pè poto - frekans elektrik la pi wo, ak penalite aktyèl Eddy pou laminasyon epè vin grav.
Nan 6,000 RPM ak 6 pè poto, frekans elektrik la se 600 Hz. Eddy aktyèl pèt balans ak kare a nan epesè: chanje soti nan 0.35 mm a 0.20 mm laminasyon diminye pèt aktyèl eddy pa apeprè67%nan menm dansite flux.
2. Twa Klas epesè estanda pou aplikasyon pou ti motè
HIMAGNET travay ak twa epesè laminasyon matche ak diferan vitès motè:
| Epesè | Klas tipik | Pèt fè W/kg @ 1T / 400Hz | Pi bon pou | Pri relatif |
|---|---|---|---|---|
| 0.35 mm | 35W300 / 35W270 | ~ 28-35 W/kg | Servo endistriyèl Mwens pase oswa egal a 3,000 RPM, motè koupl ki ba vitès | Ba |
| 0.27 mm | 27W230 / 27W250 | ~ 18-24 W/kg | Mid-vitès servo 3,000-8,000 RPM, robo jwenti actuators | Mwayen |
| 0.20 mm | 20W1200H / 20W1500H | ~ 10-14 W/kg | Motè gwo vitès ki pi gran pase oswa egal a 8,000 RPM, UAV, motè ki gen ladrès men san ankadreman | Segondè |
Chif W/kg yo se indicative nan 400 Hz / 1 T. Pèt aktyèl depann de dansite flux, frekans, ak klas - toujou verifye ak fichye a laminasyon pou pwen opere ou.
3. Ki jan pèt fè afekte efikasite motè ak Headroom tèmik
Pèt fè dirèkteman ajoute nan jenerasyon chalè motè. Nan yon motè kontra enfòmèl ant ak limite tèmik mas ak zòn sifas, depase pèt fè ogmante likidasyon tanperati, akselere izolasyon aje, epi li ka deklanche tèmik derating anvan koupl rated yo rive jwenn.
Konsidere yon nwayo motè servo 60 W ak laminasyon 0.35 mm jenere 8 W pèt fè nan vitès opere li yo. Chanje nan laminasyon 0.20 mm diminye sa a apeprè 2.5 W - yon ekonomize 5.5 W. Nan yon motè gwosè sa a, diferans sa a:
- Diminye tanperati likidasyon fiks nan yon estimasyon15-25 degre(depann sou rezistans tèmik)
- Pèmèt apeprè8-12% pi wo koupl kontinyèlanvan limit tèmik
- Pwolonje lavi sèvis motè pa diminye estrès tèmik monte bisiklèt sou likidasyon ak leman
PouNdFeB leman, pi ba tanperati opere vle di tou yon pi bon maj sekirite kont demagnetization irevokabl - yon konsiderasyon kritik lè espesifye klas tankou N42H oswa N45SH ki gen coercivity modere.
4. Entèraksyon ant epesè laminasyon ak klas leman
Seleksyon asye Silisyòm akseleksyon klas magnet yo pa desizyon endepandan. Yo kominike atravè pwen travay la sou koub BH leman an ak atravè jesyon chalè:
- Laminasyon pi epè → pi wo pèt fè → pi wo tanperati opere → leman bezwen pi wo Hcj(fòs coercitive) pou evite demagnetization. Sa a anjeneral vle di espesifye yon klas sifiks H oswa SH olye pou yo estanda N.
- Laminasyon mens → pi ba pèt fè → pi ba tanperati → estanda N oswa M sifiks leman klas yo ka ase, diminye pri leman.
Se poutèt sa HIMAGNET evalye laminasyon ak seleksyon leman ansanm kòm yon pati nan revizyon konsepsyon motè a - optimize tou de poukont yo souvan rezilta nan leman sou-espesifye konpanse pou pèt fè evite.
5. Stamping Precision ak jeyometri plas nan mezi mens
Laminasyon mens se pa sèlman yon kesyon materyèl - yo mande pi sere presizyon Stamping. Nan 0.20 mm, wotè burr dwe kontwole pi ba pase 0.015 mm asire anpile sere epi evite bout pantalon entè-laminasyon ki ta anile benefis nan efikasite.
Kondisyon fabrikasyon kle pou laminasyon mens:
- Pwogresis mouri Stampingak zouti amann pou kenbe tolerans jeyometri plas
- Burr-gratis kwen: kontwole pa clearance mouri (tipikman 3-5% nan epesè materyèl) ak orè antretyen zouti
- Faktè anpile Pi gran pase oswa egal a 0.97: verifye pa mezire wotè pil konprese a kont wotè solid teyorik la
- Kouch izolasyon: C-5 oswa C-6 kouch inòganik klas pou motè opere pi wo pase 150 degre
Kapasite Stamping HIMAGNET nan kay la kouvri epesè laminasyon soti nan 0.20 mm a 0.50 mm ak jeyometri plas desann nan 0.8 mm lajè pon - matche ak kondisyon ki nan gwo poto-konte ti motè yo itilize nan robotik ak aplikasyon UAV.
6. Gid seleksyon: matche epesè laminasyon ak motè ou
| Aplikasyon | Range vitès | Pè Pol | Frekans elektrik | Epesè rekòmande |
|---|---|---|---|---|
| Endistriyèl servo motè | Mwens pase oswa egal a 3,000 RPM | 3–4 | Mwens pase oswa egal a 200 Hz | 0.35 mm |
| Robot jwenti actuator | 3,000-6,000 RPM | 5–7 | 250-700 Hz | 0.27 mm |
| Dexterous men frameless motè | 2,000-5,000 RPM | 8–12 | 270-1,000 Hz | 0.20 mm |
| UAV propulsion motè | 8,000-20,000 RPM | 7–14 | 930–4,700 Hz | 0.20 mm |
| Gwo vitès file koton | 15,000-60,000 RPM | 2–3 | 500-3,000 Hz | 0.20 mm oswa pi mens |
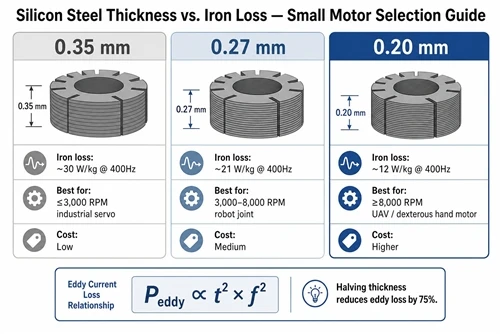
Lè frekans elektrik depase 400 Hz, laminasyon 0.20 mm vin debaz pratik la. Anba 200 Hz, 0.35 mm se pri-efikas ak mekanikman pi fasil pile.
7. Lis verifikasyon akizisyon pou Silisyòm Steel Laminations
Lè w ap achte laminasyon pou devlopman ti motè, verifye sa ki annapre yo ak founisè w la:
- ☐ Konfime pèt fè W/kg nan frekans fonksyònman aktyèl ou ak dansite flux (pa sèlman valè estanda 50 Hz / 1.5 T nan fèy done)
- ☐ Mande rapò mezi faktè anpile (sib ki pi gran pase oswa egal a 0.97 pou 0.20–0.27 mm)
- ☐ Espesifye klas kouch izolasyon (C-5 pou motè estanda, C-6 pou tanperati ki wo)
- ☐ Konfime tolerans wotè burr (mwens pase oswa egal a 0.015 mm pou materyèl 0.20 mm)
- ☐ Mande yon pil echantiyon pou enspeksyon dimansyon anvan ou angaje nan pwodiksyon zouti
- ☐ Aliman seleksyon laminasyon ak revizyon klas leman ou a - laminasyon mens ka pèmèt yon etap desann nan leman H.cjsifiks
HIMAGNET bay pakè laminasyon ak leman matche pou devlopman ti motè, ak sipò jeni pou seleksyon klas, modèl tèmik, ak validasyon pwototip.Kontakte ekip nou anpou diskite sou spesifikasyon motè ou.